Сборка контейнерного дома осуществляется в четыре этапа: поставка и резка стали, формовка и соединение, обработка и отделка поверхности, а затем проверка и отгрузка. Контроль качества осуществляется на обоих концах и в середине процесса. Компания Wanbang выполняет весь процесс на собственных заводах, а не передает его на аутсорсинг, и контроль качества осуществляется в трех фиксированных точках линии: входной контроль материалов, контроль в процессе производства и окончательный контроль перед упаковкой контейнеров.
В этой статье подробно описывается, что на самом деле происходит на производственной линии, для чего предназначена каждая машина и что проверяется, прежде чем изделие будет допущено к погрузке в транспортный контейнер.
Производственный процесс протекает в фиксированном порядке, и каждая единица продукции следует одному и тому же маршруту независимо от того, является ли это сборный контейнерный дом, быстросборный модуль или складной контейнер. Полная последовательность выглядит следующим образом:
| # | Этап производства | Что происходит |
|---|---|---|
| 1 | Входной контроль сырья (IQC) | Сталь, панели и комплектующие проверяются и принимаются на этапе приемки, прежде чем что-либо будет отправлено на производственную линию. |
| 2 | Заявка на материалы | Проверенная продукция отгружается на линию в соответствии с заказом. |
| 3 | Резка и механическая обработка | Каркасы, балки и колонны вырезаются и формируются в соответствии с чертежом детали. |
| 4 | Сборка и формовка | Основание и крыша предварительно собираются как отдельные узлы. |
| 5 | Сварка, крепление и монтаж | Структурные соединения свариваются или скрепляются болтами на платформе сварочного приспособления. |
| 6 | Обработка поверхности, нанесение покрытий и защита | Сталь обрабатывается и покрывается защитным слоем на автоматической линии нанесения покрытия до и после отгрузки. |
| 7 | Точная сборка | Панели, двери, окна и коммуникации устанавливаются на готовую раму. |
| 8 | Ввод в эксплуатацию и самоинспекция | Перед отправкой на контрольно-измерительную проверку устройство проверяется на соответствие техническим характеристикам непосредственно на производственной линии. |
| 9 | Контроль качества в процессе производства (IPQC) | Независимая проверка в процессе производства на производственной линии, проводимая не оператором, который собирал устройство. |
| 10 | Окончательная проверка (FQC) | Контроль качества готовой продукции. Пройдена проверка, отправляется на склад; не пройдена – на доработку и ремонт. |
| 11 | Пропуск/доработка маршрутизации | Изделие, не прошедшее контроль качества, не отгружается — оно дорабатывается и проверяется повторно. |
| 12 | Упаковка и отгрузка | Товары упаковываются, размещаются на складе и отгружаются в порт. |
Прочитав этот список, становится ясно: устройство проверено. до Начало производства, в течение производство и снова в качестве готового продуктаКонтроль качества — это не заключительный этап, прикрепленный к концу производственной линии.
Описанные выше этапы выполняются на фиксированном наборе оборудования. Это важно для покупателя, поскольку определяет, что завод может производить самостоятельно, а что в противном случае пришлось бы закупать у стороннего поставщика в готовом виде.
Изготавливает несущие балки и профили, используемые в каркасе основания и крыши, поэтому геометрия каркаса создается собственными силами завода, а не сторонним поставщиком.
Удерживает раму в нужном положении во время сварки, обеспечивая ровность углов и взаимозаменяемость деталей.
Обеспечивает повторяемость сварочных работ, что позволяет поддерживать стабильное качество сварки в партии из сотен изделий, а не допускать его колебаний от изделия к изделию.
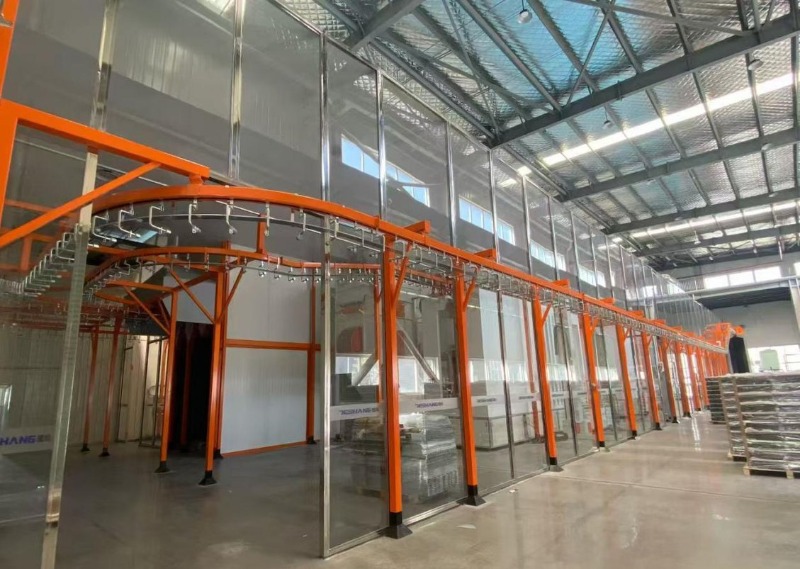
Окраска и защита стальных компонентов выполняются на непрерывной линии. Нанесение покрытия определяет, как рама будет вести себя во влажном, прибрежном или коррозионном воздухе, и выполнение этой работы собственными силами означает, что она соответствует единым стандартам.
Крыша и пол изготавливаются как отдельные узлы перед окончательной сборкой — здесь применяется та же логика, которая позволяет быстро развернуть лагерь на месте.
Готовые изделия упаковываются и хранятся на складе, затем отгружаются для транспортировки — именно на этом этапе заводское изделие становится товаром, принятым на комиссию.
На трёх контрольно-пропускных пунктах, каждый из которых выполняет свою задачу:
Контроль качества на каждом этапе производства, 100% соответствие готовой продукции требованиям на заключительном этапе — изделие, не прошедшее контроль качества, дорабатывается и проверяется повторно, а не отгружается.
Для покупателя последовательность сборки важнее, чем маркировка. Контроль качества на этапе ввода в эксплуатацию (IQC) защищает сталь, которая будет нести нагрузку на протяжении всего срока службы здания. Контроль качества на этапе ввода в эксплуатацию (IPQC) обеспечивает правильную подгонку, благодаря чему панель, замененная через три года, по-прежнему будет выравниваться. Контроль качества на этапе поставки (FQC) защищает партию товара — и поскольку неисправный элемент отправляется на доработку, а не отправляется в контейнер, поломка устраняется заводом, а не обнаруживается бригадой на другом конце света, у которой нет запасных частей.
Компания Wanbang производит продукцию на собственных производственных базах и не прибегает к услугам сторонних поставщиков, что позволяет осуществлять контроль качества на каждом этапе в рамках единой системы, а не распределять его между разными поставщиками.
Практическое различие заключается в распределении ответственности. Когда завод передает производство на аутсорсинг, проводимый им входной контроль — это проверка заказчиком работы стороннего производителя: он может отклонить партию, но не может изменить способ ее изготовления. Когда же весь процесс, от раскроя до нанесения покрытия и окончательной сборки, осуществляется на одном предприятии, завод контролирует процесс, в результате которого получается готовая продукция, и дефект, обнаруженный на этапе контроля качества, отслеживается до этапа, за который он отвечает и который может исправить.
Это также исключает передачу информации между производственными площадками. Между этапом, переданным на аутсорсинг, и следующим этапом, изделие физически перемещается между компаниями, а спецификация передается вместе с документом, а не вместе с производственным процессом. В случае заказа на несколько сотен идентичных изделий именно здесь обычно возникает дрейф допусков: детали, которые должны быть взаимозаменяемыми, поступают из разных производственных процессов и больше не соответствуют друг другу.
Последовательность последних четырех этапов объясняет это. Сначала происходит ввод в эксплуатацию и самоинспекция, затем контроль качества на этапе ввода в эксплуатацию (IPQC), затем контроль качества на этапе эксплуатации (FQC), и только после этого устройство переходит к упаковке и складированию. Упаковка намеренно осуществляется после окончательной инспекции: ничего не упаковывается, не укладывается на поддоны и не загружается, пока не пройдет проверку.
Спецификация, по которой проверяется изделие, соответствует той, по которой оно было заказано. Стандартные размеры сборных и быстросборных контейнерных домов. 6055 мм × 2990 мм × 2896 ммКонструкция включает в себя высокопрочный каркас из оцинкованной стали, стены из сэндвич-панелей из цветной стали и минеральной ваты, пол из цементно-волокнистых плит с ПВХ-покрытием и систему дренажа по периметру. Стеновые панели доступны по адресу: 50 мм и 75 ммСкладной контейнерный дом раскладывается следующим образом: 5900 мм × 2500 мм × 2470 ммБлагодаря петлям и запорным механизмам, конструкция устройства позволяет ему сжиматься примерно до одной шестой части своего объема для транспортировки.
Поскольку это фиксированные спецификации, а не чертежи, изготавливаемые на заказ, изделие, проверенное в одной партии, изготавливается с теми же размерами, что и изделие, проверенное в следующей. Для покупателя, заказывающего 300 единиц в двух партиях, это разница между двумя идентичными партиями и двумя партиями, требующими корректировки на месте.
Производство осуществляется с четырех производственных площадок на юге Китая: Миньцин и Цинкоу в Фучжоу, Чжанчжоу в провинции Фуцзянь и ГуандунКомпания была основана в 2012 году, и головной офис в Фучжоу координирует проектирование, производство, маркетинг и обслуживание в рамках единой организации.
Компания заявляет, что ее команды координируют свою работу на этих производственных базах и могут быть перераспределены для поддержки друг друга, благодаря чему поддерживается производственная мощность для крупных заказов.
Время изготовления зависит от объема заказа и спецификации, а не от одной фиксированной цифры на единицу продукции, поскольку изделия проходят по линии партиями, а не по одному. Для составления графика проекта обычно важен не вопрос о времени изготовления одной единицы, а вопрос о том, какая часть заказа может пройти через линию и три контрольно-измерительных пункта параллельно — это вопрос для отдела продаж, который должен учитывать ваши конкретные объемы и сроки поставки.
Это три контрольные точки контроля качества на производственной линии. Входной контроль качества (IQC) проверяет сырье перед началом производства. Контроль качества в процессе производства (IPQC) проверяет изделия во время производства. Окончательный контроль качества (FQC) проверяет готовую продукцию — если изделие соответствует требованиям, оно отправляется на склад, а если не соответствует — на доработку и исправление.
Нет. Производство осуществляется на собственных производственных базах Wanbang, а не передается на аутсорсинг, что позволяет осуществлять контроль качества на каждом этапе производства в рамках той же системы, что и само производство.
Да. Упаковка и отгрузка являются последними этапами в последовательности и следуют как за внутрипроизводственным контролем (IPQC), так и за окончательным контролем качества (FQC). Изделия, не прошедшие окончательный контроль качества, направляются на доработку и ремонт, а не упаковываются для отгрузки.
Каркас выполнен из высокопрочной оцинкованной стали. Стены представляют собой сэндвич-панели из цветной стали и минеральной ваты, доступные толщиной 50 мм и 75 мм, а пол — из цементно-волокнистых плит с ПВХ-покрытием. Стандартный сборный контейнерный дом также имеет дренажную систему, организованную по периметру конструкции.

 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Hi! Click one of our members below to chat on
 Русский
 English
 Français
 Deutsch
 Italiano
 Español
 Português
 Türk
 Ελληνικά
 Indonesia
 عربي